

Навигация по сайту
Новости
Реклама
Реклама
Реклама
Траки и накладки дорожной фрезы: какие размеры снять до заказа нового комплекта
Опубликовано: 16.10.2026
Когда дорожная фреза стоит из-за износа ходовой части, каждый час простоя обходится подрядчику дорого. И первое желание в такой ситуации — как можно скорее заказать новые траки и накладки, чтобы вернуть машину на линию. Однако спешка при оформлении заказа часто приводит к ошибкам: детали приезжают, но при монтаже выясняется, что шаг цепи не совпадает, а отверстия под болты расположены в другом порядке. Чтобы избежать этого сценария, перед звонком поставщику нужно снять всего несколько ключевых размеров.
Почему нельзя просто указать модель фрезы
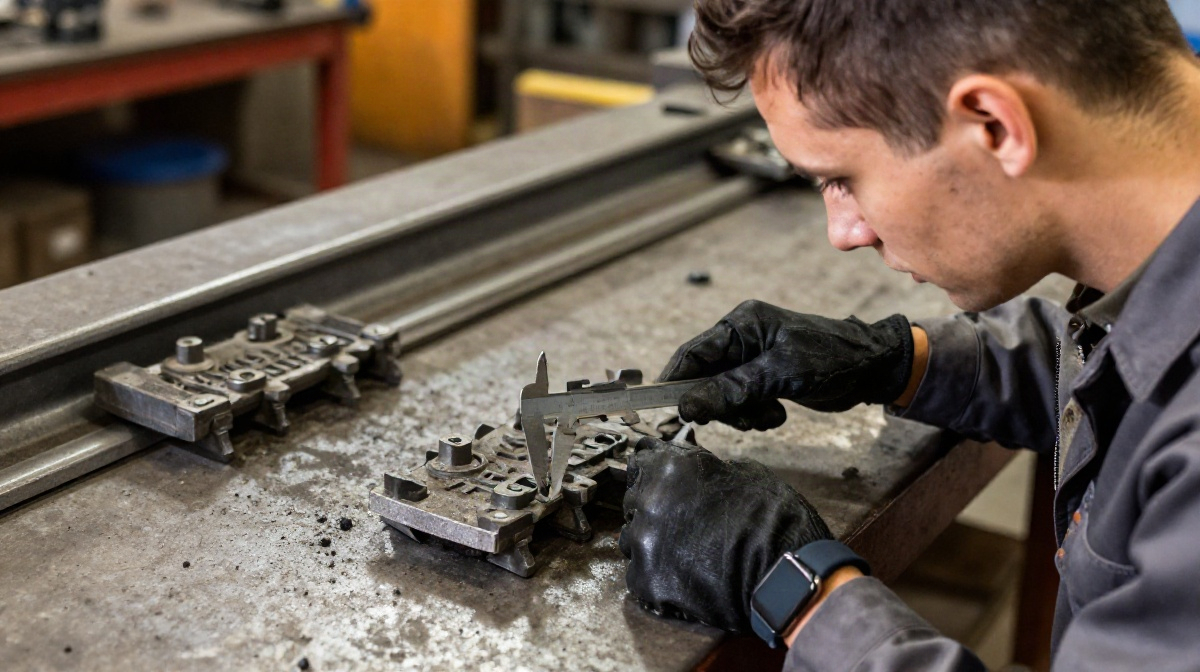
Логика «моя машина — Wirtgen 2100, дайте мне ходовую» кажется безупречной, пока не столкнешься с суровой ремонтной реальностью. Проблема в том, что даже в пределах одной модели завода-изготовителя комплектации могут отличаться. Машины ранних годов выпуска получают одни траки, а после модернизации — другие. Кроме того, предыдущие владельцы техники часто экспериментируют с ходовой частью: ставят более широкие траки для работы на мягких основаниях или меняют профиль накладок под специфические условия региона. Наконец, не стоит сбрасывать со счетов неоригинальные запчасти — у разных производителей запчастей свои допуски и конструктивные особенности. Поэтому рулетка и штангенциркуль остаются самыми надежными инструментами при подборе.
Сначала стоит сопоставить геометрию снятых деталей с доступными позициями: траки и накладки для дорожных фрез; затем проверить шаг, крепления и исполнение конкретной фрезы.
Траки: три параметра, которые определяют всё
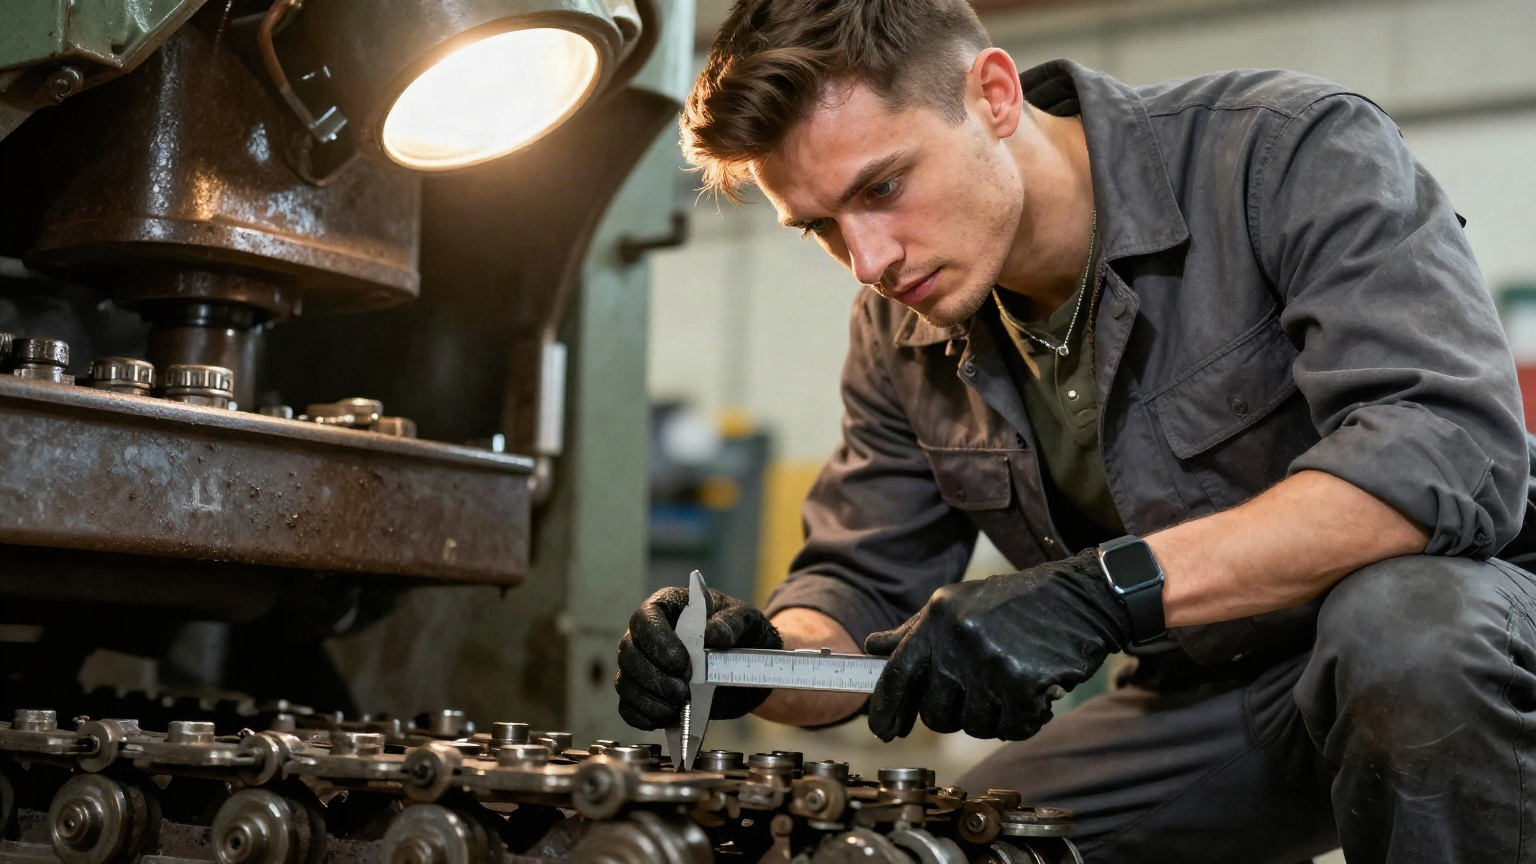
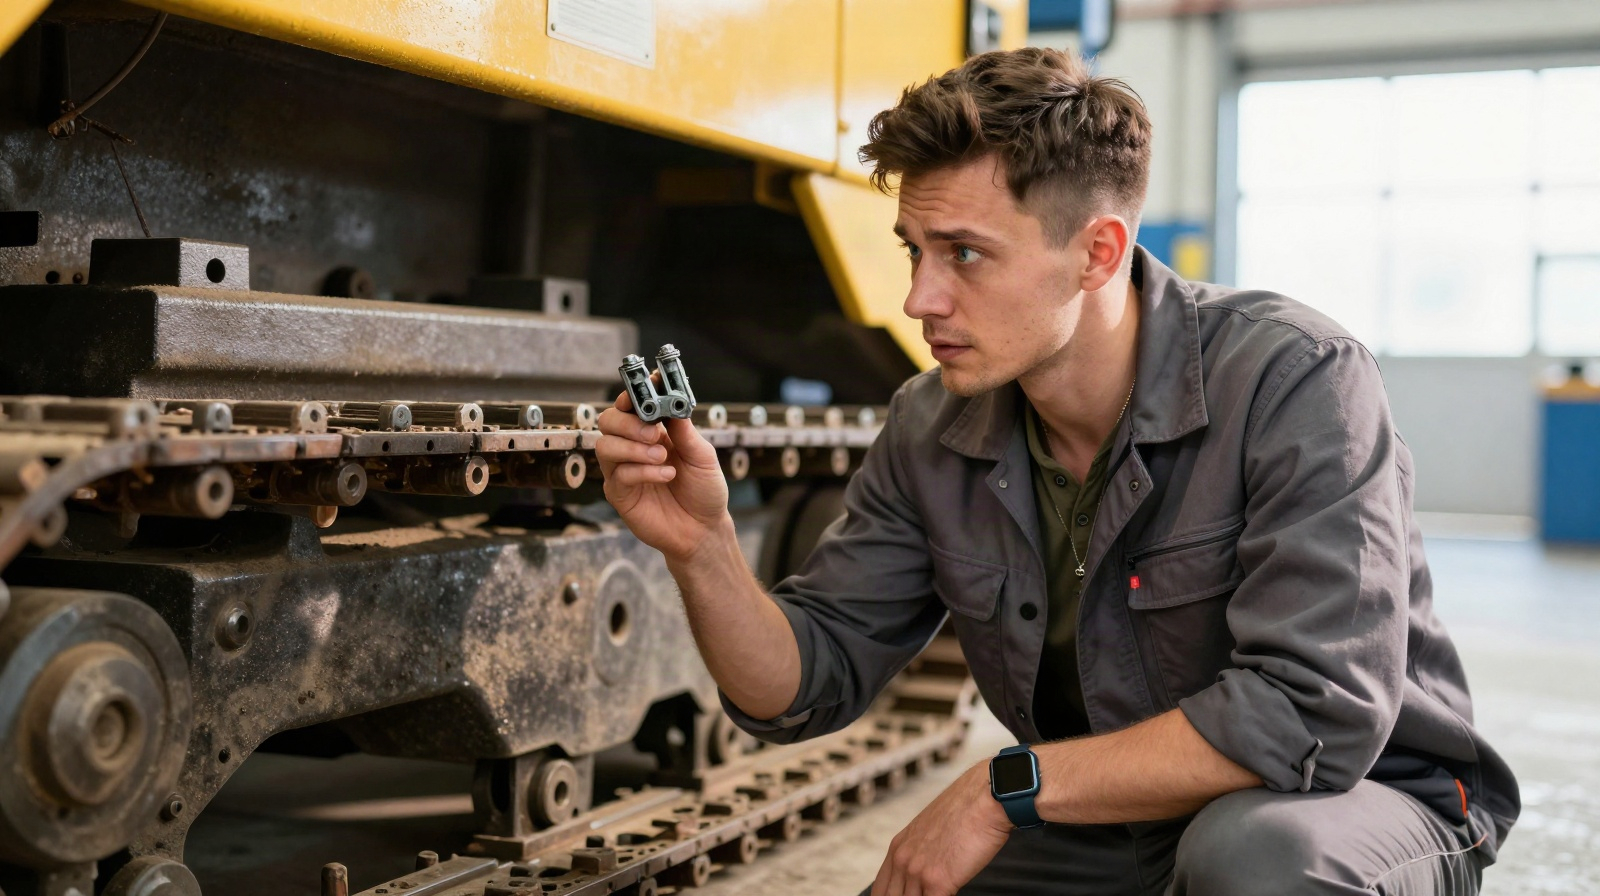
Трак (звено гусеничной цепи) — это базовая деталь, на которую крепится башмак с накладкой. Ошибка в его размерах означает, что цепь либо может не совпасть с геометрией ведущей звездочки, либо будет разрушать другие элементы ходовой. Вот что нужно замерить:
Шаг цепи
Шаг — это расстояние между центрами двух соседних пальцев (осей) цепи. Это один из наиболее важных параметров. Если шаг нового трака больше или меньше штатного, цепь будет неправильно взаимодействовать со звездочкой. На изношенной цепи шаг может быть «растянут» из-за выработки пальцев и втулок, поэтому мерить нужно по наименее изношенным участкам, либо искать номинальное значение в документации, сверившись с фактическим замером для уверенности. Обычно шаг измеряют в миллиметрах или дюймах (с последующим переводом).
Ширина трака
Общая ширина звена определяет, как цепь будет ходить в направляющих катках. Слишком узкий трак приведет к перекосу и сползанию цепи, слишком широкий — к трению о внутренние полости рамы ходовой тележки. Замеряют полную ширину звена от внешней стороны одной проушины до внешней стороны другой.
Количество и диаметр отверстий под крепеж накладки
Именно сюда болтами крепится башмак. Количество отверстий может варьироваться (чаще всего 3 или 4 на один трак). Замерять нужно не только количество, но и диаметр — после нескольких циклов затяжки и ослабления болты могут деформировать металл, и отверстие станет овальным. Если заказываются траки под старые башмаки, диаметр отверстий должен совпадать в пределах допусков. При овализации старых отверстий имеет смысл заказывать траки с уже развернутыми или ремонтными размерами, либо менять крепежный комплект целиком.
Накладки и башмаки: смотрим на профиль и межцентровое расстояние
Трак образует несущую часть гусеничной цепи, а башмак или накладка контактирует с опорной поверхностью. От нее зависит сцепление с грунтом, маневренность фрезы и то, насколько машина будет «грести» на уклонах.
Толщина и профиль грунтозацепа
Толщина основания башмака и высота грунтозацепа (шпоры) — параметры, которые интенсивно «тают» в процессе работы. Фреза постоянно работает на абразивном асфальтобетоне, и за сезон профиль накладки может сточиться настолько, что оценивать исходную высоту по изношенной детали уже нельзя. Замерять толщину изношенной накладки для заказа бессмысленно — нужно знать номинальную толщину нового башмака. А вот профиль (форма грунтозацепа) — это то, что можно и нужно выбирать под задачи. Односкосые накладки лучше подходят для работы на твердых покрытиях и легче поворачивают машину, двускосые (тракторного типа) дают более выраженное продольное сцепление на рыхлых основаниях и уклонах.
Межцентровое расстояние крепежных отверстий
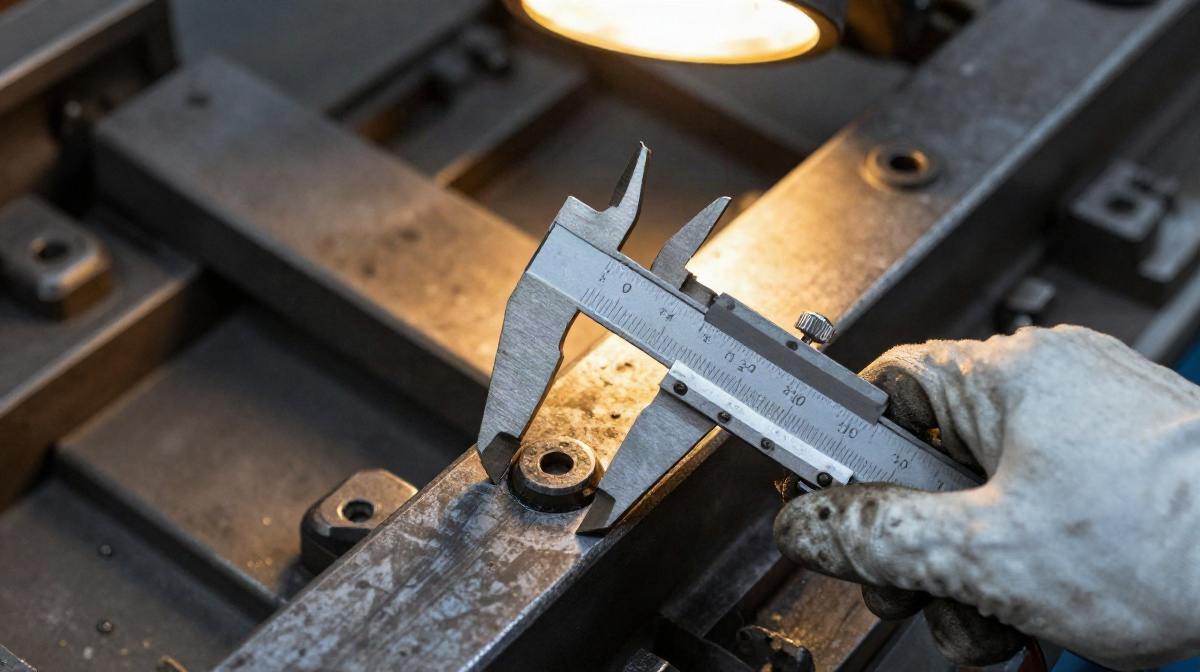
Даже если количество болтов на башмаке совпадает с количеством отверстий на траке, их взаимное расположение может быть разным. Межцентровое расстояние (диагональ или расстояние между соседними осями отверстий) — это тот размер, который часто путают при заказе неоригинальных комплектующих. Ошибка в 5 миллиметров сделает невозможной затяжку болта — он упрется в край отверстия или встанет с перекосом, что приведет к отрыву накладки уже в начале эксплуатации.
Практические нюансы из ремонтного опыта
Снять размеры — задача на пятнадцать минут, но есть ряд деталей, о которых узнаешь только на собственных ошибках.
- Очистка перед замерами. Звенья ходовой части покрыты слоем битумной пыли, грязи и остатков старой смазки. Замерять диаметр отверстия, не очистив его от налипшего асфальта, — прямой путь к получению заниженного значения. Поверхность нужно очистить так, чтобы были видны кромки и следы износа.
- Контроль износа по «эталону». Если фреза проработала несколько тысяч моточасов, замеры на её цепи будут отличаться от номинальных. Полезно иметь под рукой один новый трак или новую накладку из ЗИПа, чтобы сравнить фактический износ и понять, насколько «устала» цепь.
- Фотография — лучший документ. Цифры в блокноте легко перепутать. Фотография трака сверху, где хорошо видны отверстия, и фотография сбоку, где виден профиль накладки, с приложенной к детали линейкой или штангенциркулем — это страховка от недопониманий с поставщиком.
- Комплектность заказа. Часто заказывают только накладки, планируя оставить старые траки. Но из-за выработки отверстий под болты новые накладки на старых траках начинают «играть», и крепеж может быстро повредить. Если траки пережили несколько замен накладок, их состояние стоит оценить отдельно: необходимость замены комплектом зависит от фактического износа и допусков производителя.
Сводная таблица замеров
Чтобы ничего не упустить из виду при обмерах, удобно пользоваться чек-листом. Все значения лучше записывать в миллиметрах.
| Деталь | Параметр для замера | На что обратить внимание |
|---|---|---|
| Трак (звено) | Шаг цепи (между осями пальцев) | Мерить на ненагруженном, наименее изношенном участке цепи |
| Трак (звено) | Ширина звена | Замер по внешним краям проушин |
| Трак (звено) | Диаметр и количество отверстий | Проверить отсутствие овальности от выработки болтов |
| Накладка (башмак) | Межцентровое расстояние отверстий | Замерять расстояние между центрами, а не краями |
| Накладка (башмак) | Профиль и тип грунтозацепа | Определить по форме: односкосый, двускосый, плоский |
| Накладка (башмак) | Номинальная толщина основания | Не ориентироваться на толщину изношенной детали |
Как дисциплина замеров экономит время
Заказ ходовой части для дорожной фрезы — это не тот случай, когда можно положиться на интуицию или память. Разница между комплектами для похожих машин иногда измеряется долями миллиметров, которые становятся критичными при сборке и натяжении гусеницы. Снятие размеров по всем правилам — это рутинная, но надежная страховка. Она снижает риск сценария, когда машина уже разобрана в ожидании ремонта, а новые детали отправляются обратно на склад как неподходящие. Точный обмер, фото и внимательный подбор — способ сократить риск повторного простоя после сборки.